Расточка ГБЦ: зачем на самом деле нужен ремонт головки блока
Физика перегрева и геометрия головки блока
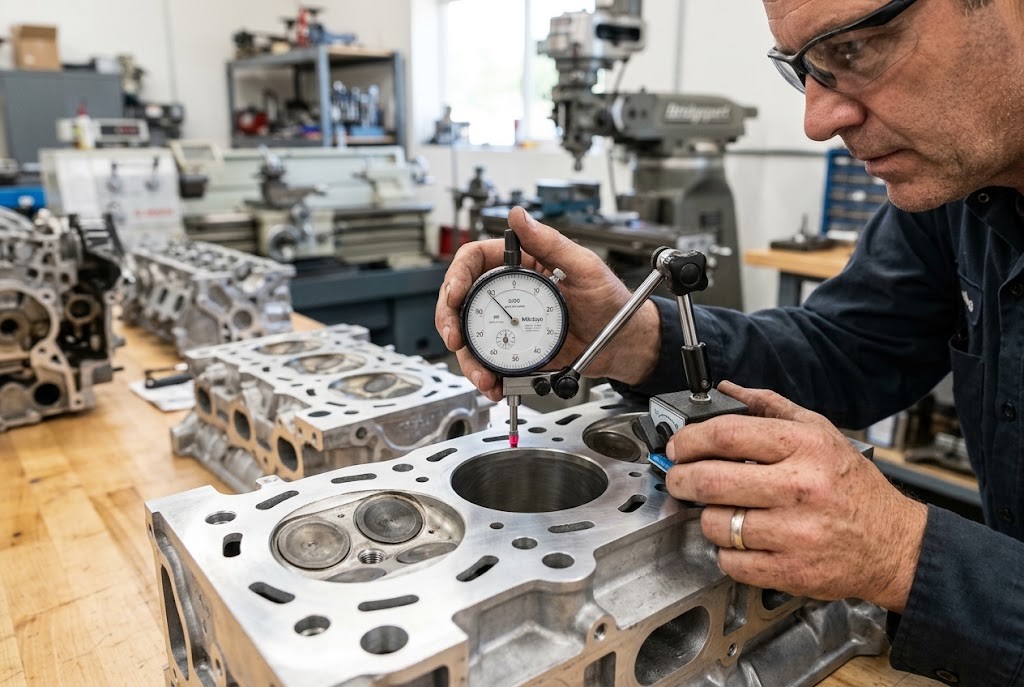
За 18 лет работы в мотоцехе я насмотрелся на моторы, которые владельцы пытались реанимировать подручными средствами. Главный миф гаражного ремонта — что поведенную от перегрева алюминиевую голову можно выровнять на куске стекла с наждачной бумагой. Металл после теплового удара теряет упругость, а микроповодка измеряется не на глаз, а лекальной линейкой и щупом с точностью до 0.02 мм.
Важно: попытка шлифовать плоскость вручную гарантированно приведет к прорыву газов под прокладку и новому ремонту.
• локальный перегрев выше 115 °C ведет к термическому короблению
• алюминий имеет высокий коэффициент линейного расширения
• деформация постелей распредвалов блокирует их вращение
Технология восстановления плоскости и седел
Когда мотор начинает троить, а в расширительном бачке появляются пузырьки газов, вскрытие показывает разрушение уплотнения. Никакая расточка гбц не делается на фрезерном станке старого образца с тупыми резцами — современная обработка требует алмазного инструмента с подачей СОЖ для чистоты поверхности Ra 1.6 микрометра. Параллельно проверяются направляющие втулки и рабочие фаски клапанов.
Совет мастера: никогда не меняйте только прокладку после кипения мотора, геометрию плоскости обязано проверять измерительным инструментом.
• биение стержня клапана проверяется часовым индикатором
• глубина утопления клапана строго регламентирована мануалом
• ремонтные направляющие запрессовываются с натягом 0.03–0.05 мм
Контроль трещин и опрессовка под давлением
Наличие антифриза в поддоне картера или масла в системе охлаждения — прямой сигнал к проверке рубашки на герметичность. Визуально микротрещину в выпускном канале найти невозможно, поэтому узел помещается в ванну с подогретой до 80 °C водой и опрессовывается сжатым воздухом под давлением 5 бар.
Важно: заварить трещину в нагруженной зоне распредвала аргоном — лотерея, которая редко окупается на больших пробегах.
• проверка скрытых дефектов горячим методом
• контроль толщины стенок после фрезеровки
• дефектовка постелей нутромером с ценой деления 0.01 мм
Правильная сборка и затяжка крепежа по регламенту
Собрать отремонтированный двигатель без динамометрического ключа — это выбросить деньги на ветер. Болты крепления головки работают в зоне упругой деформации, поэтому их вытягивание контролируется микрометром и дотягивается по транспортиру на строго определенные градусы. Маслосъемные колпачки меняются безальтернативно, а новые болты ставятся при каждом демонтаже.
Совет мастера: смазывайте резьбу каплей моторного масла перед затяжкой, чтобы избежать ложного крутящего момента.
• затяжка в несколько этапов с предварительным моментом 20–40 Нм
• контроль вытяжки болтов по предельной длине
• обязательная регулировка тепловых зазоров клапанов